เครื่องซักผ้า
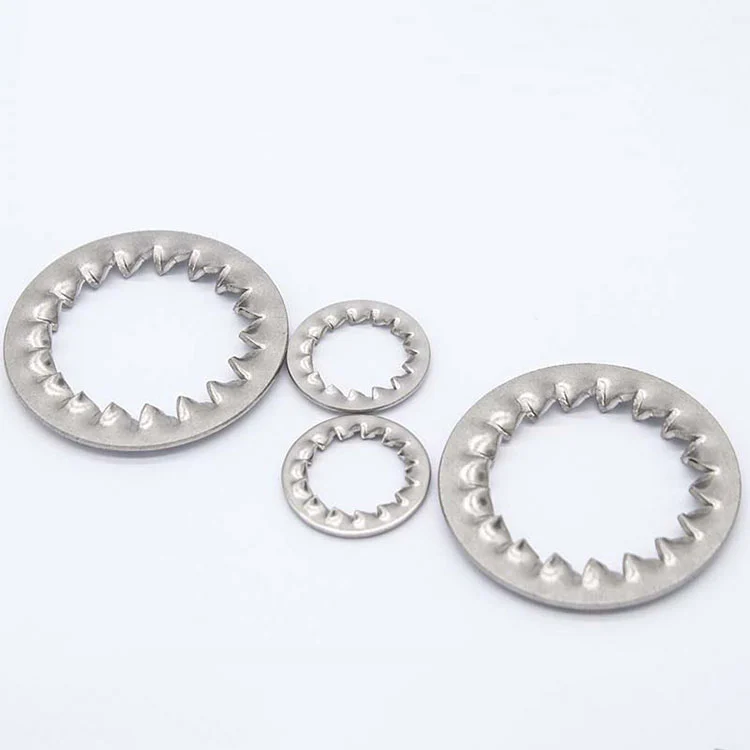
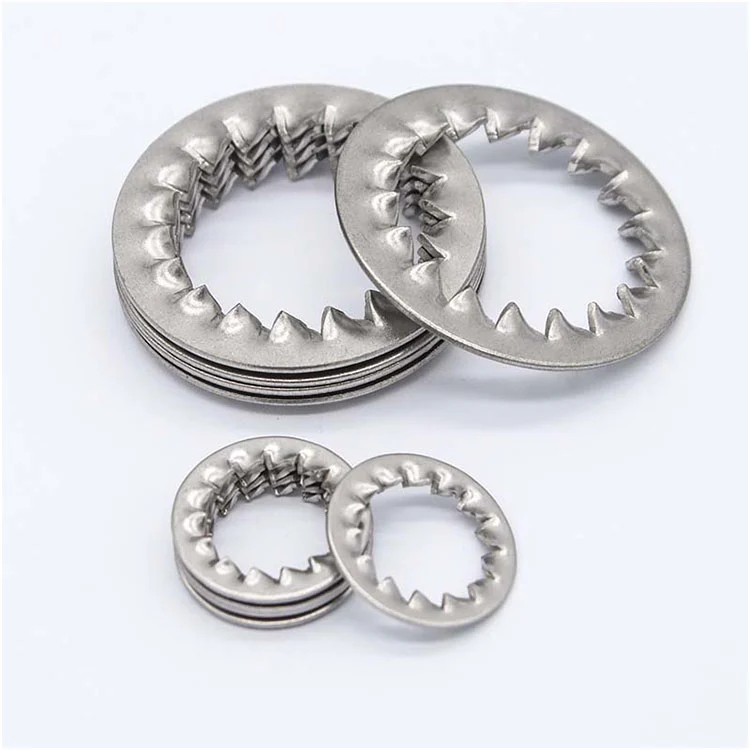
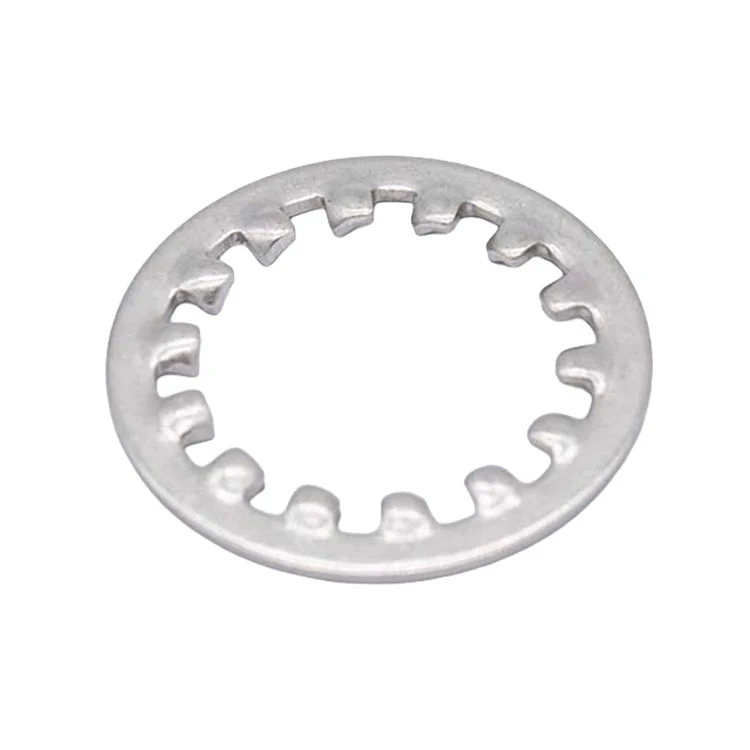
แหวนล็อคฟันปลาภายใน DIN 6798J

แหวนล็อคฟันปลาภายใน DIN 6798J

เอไอเอส 304 (A2) AISI 316 (A4) 65ล้าน

ฟันกัดภายใน + แรงสปริงตามแนวแกน | OD ขนาดกะทัดรัด ไม่มีระยะห่างจากภายนอกเพิ่มเติม OEM/ODM

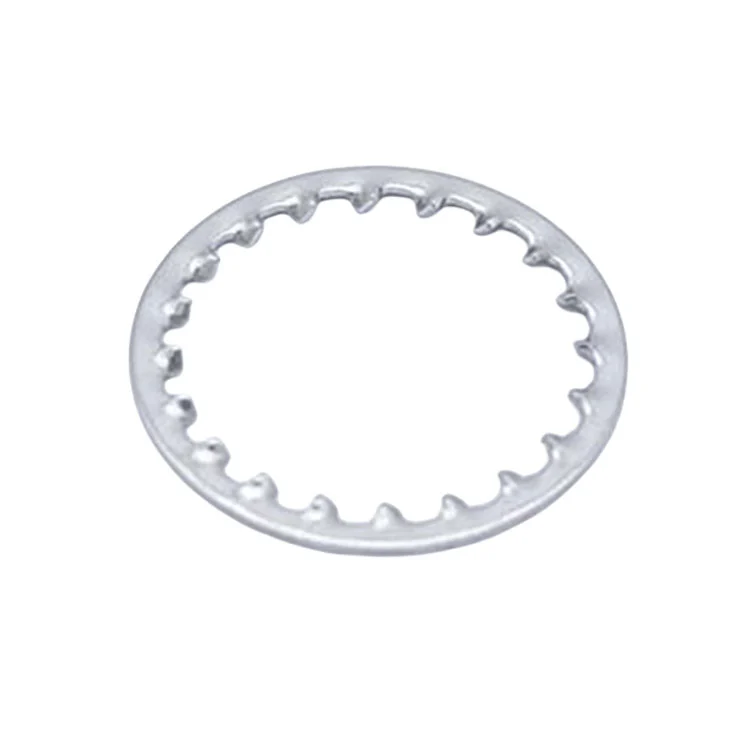
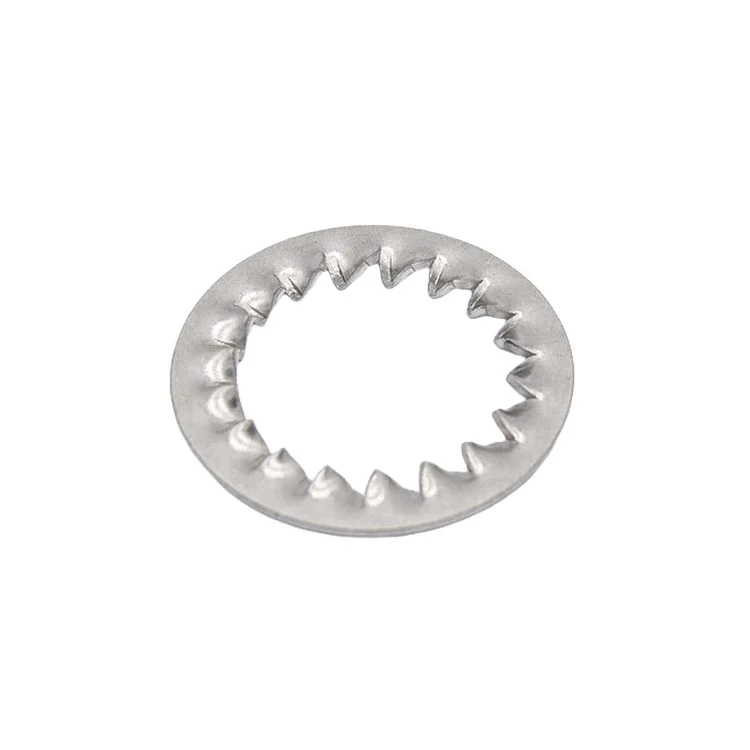
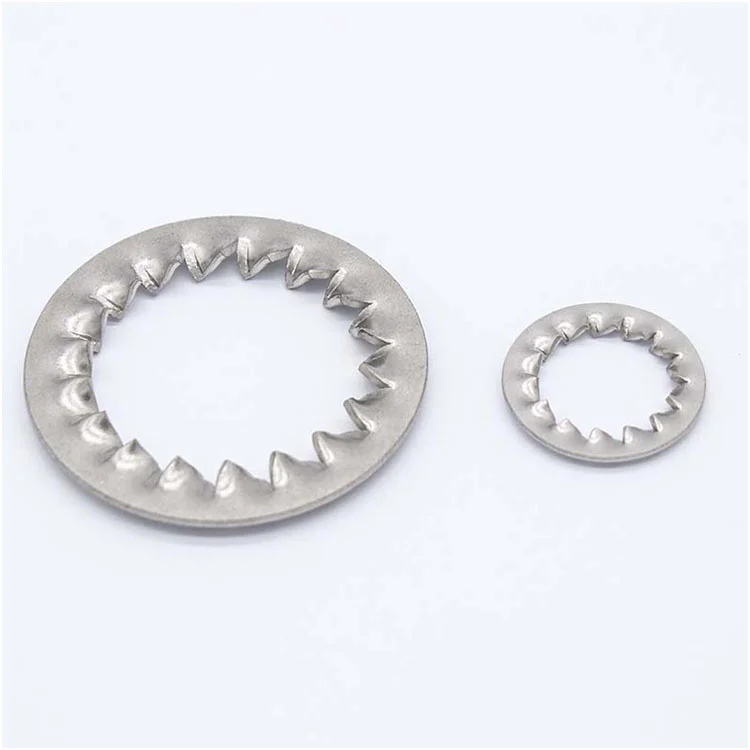
แหวนล็อคฟันปลาภายใน DIN 6798J ได้รับการออกแบบมาสำหรับข้อต่อที่มีพื้นที่ว่างรอบๆ หัวตัวยึดมีจำกัด รอยหยักของมันถูกสร้างขึ้นตามเส้นรอบวงด้านในมากกว่าขอบด้านนอก ทำให้แหวนรองยังคงมีขนาดกะทัดรัดรอบๆ หัวสกรู

ตั้งแต่ปี 1993

ผู้ผลิตชิ้นส่วนปั๊มขึ้นรูป

12,000 ตรม

เป็นเจ้าของโรงงาน

12,000 ตัน/ปี

ความสามารถในการตอก · 120 กดได้ถึง 450 T

24 ชม

การตอบกลับใบเสนอราคา

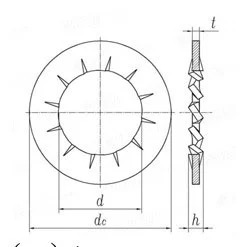
ตารางขนาด

DIN 6798J Internal Serrated Lock Washers

การวัดทั้งหมดในหน่วยมิลลิเมตร (มม.)

ขนาดที่กำหนด d ดีซี t
1)
จำนวนฟันขั้นต่ำ มวล(7.85 กก./ลบ.ม. 1,000 หน่วยเป็นกก. ประเภท A&J µ) สำหรับเส้นผ่านศูนย์กลางเกลียวขนาดเกลียว
มิติข้อมูลขั้นต่ำ สูงสุด มิติข้อมูลสูงสุดที่กำหนด นาที A J
1.7 1.7 1.84 3.6 3.3 0.3 9 7 0.02 1.6
2.2 2.2 2.34 4.5 4.2 0.3 9 7 0.03 2
2.7 2.7 2.84 5.5 5.2 0.4 9 7 0.045 2.5
3.2 3.2 3.38 6 5.7 0.4 9 7 0.06 3
3.7 3.7 3.88 7 6.64 0.5 10 8 0.11 3.5
4.3 4.3 4.48 8 7.64 0.5 11 8 0.14 4
5.3 5.3 5.48 10 9.64 0.6 11 8 0.28 5
6.4 6.4 6.62 11 10.57 0.7 12 9 0.36 6
7.4 7.4 7.62 12.5 12.07 0.8 14 10 0.5 7
8.4 8.4 8.62 15 14.57 0.8 14 10 0.8 8
10.5 10.5 10.77 18 17.57 0.9 16 12 1.25 10
13 13 13.27 20.5 19.98 1 16 12 1.6 12
15 15 15.27 24 23.48 1 18 14 2.3 14
17 17 17.27 26 25.48 1.2 18 14 2.9 16
19 19 19.33 30 29.48 1.4 18 14 5 18
21 21 21.33 33 32.38 1.5 20 16 6 20
23 23 23.33 36 35.38 1.5 20 16 7.5 22
25 25 25.33 38 37.38 1.5 20 16 8 24
28 28 28.33 44 43.38 1.6 22 18 12 27
31 31 31.39 48 47.38 1.6 22 18 14 30

สำหรับขนาดที่อยู่นอกช่วงมาตรฐาน การผลิตอาจขึ้นอยู่กับแบบของลูกค้า ตัวอย่าง หรือข้อกำหนดด้านมิติที่ระบุ โปรดยืนยันขนาดสกรู วัสดุ และการตกแต่งที่ต้องการก่อนการผลิต

ภาพรวมผลิตภัณฑ์

เมื่อขันสกรูหรือโบลต์ให้แน่น ฟันด้านในจะกดที่ด้านล่างของหัวตัวยึดและพื้นผิวการผสมพันธุ์ ในเวลาเดียวกัน ตัวเครื่องซักผ้าจะถูกบีบอัดและให้แรงสปริงภายในข้อต่อ ผลการล็อคจึงมาจากปฏิสัมพันธ์ระหว่างการยึดของฟันและการเสียรูปแบบยืดหยุ่นของแหวนรอง

การกำหนดค่านี้มีประโยชน์อย่างยิ่งเมื่อแหวนรองฟันเฟืองภายนอกยื่นออกไปเกินหัวตัวยึดมากเกินไปหรือรบกวนส่วนประกอบใกล้เคียง Ningbo Yinzhou Zhenhua ผลิตแหวนรองล็อคหยักภายใน DIN 6798J ใน AISI 304 (A2), AISI 316 (A4) และ 65Mn พร้อมการผลิตแบบมาตรฐานและแบบวาดสำหรับการใช้งานในอุตสาหกรรมและ OEM

  • ประเภท: แหวนล็อคฟันปลาภายใน DIN 6798J
  • วัสดุ: AISI 304 (A2), AISI 316 (A4), 65Mn
  • ตำแหน่งฟัน: เส้นรอบวงภายใน
  • ข้อได้เปรียบหลัก: เส้นผ่านศูนย์กลางภายนอกกะทัดรัดรอบหัวตัวยึด
  • การใช้งานทั่วไป: อุปกรณ์ไฟฟ้า ชิ้นส่วนโลหะแผ่น เครื่องใช้ไฟฟ้า เครื่องจักรขนาดกะทัดรัด และชิ้นส่วนยานยนต์
  • การปรับแต่ง: ขนาด วัสดุ รูปทรงของฟัน การตกแต่ง และบรรจุภัณฑ์

ตำแหน่งที่ DIN 6798J ทำงานได้ดีที่สุด

  • เหตุผลหลักในการเลือก DIN 6798J ไม่ใช่เพียงเพราะมีฟันภายในเท่านั้น เป็นพื้นที่ที่ประหยัดรอบๆ ด้านนอกของตัวยึด
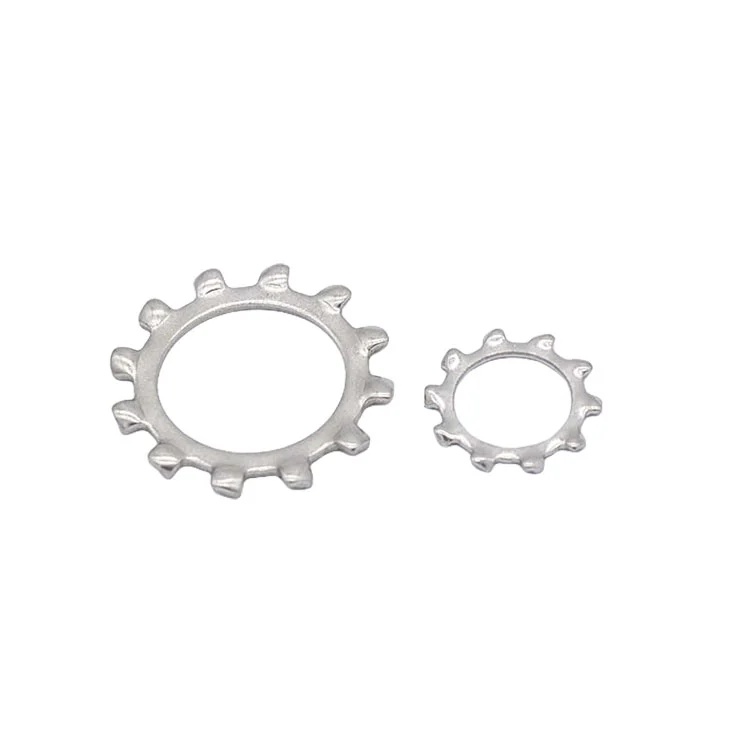
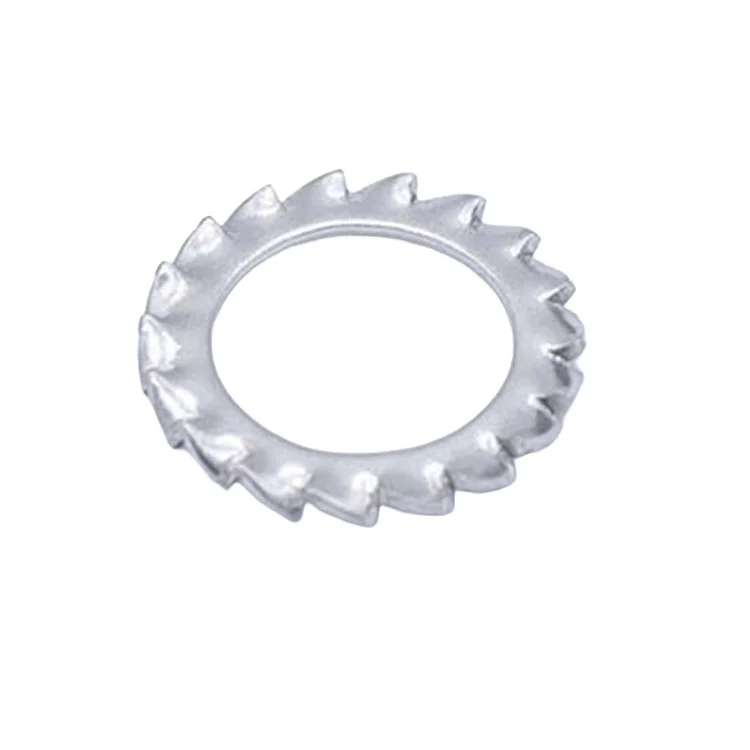
  • แหวนรองฟันเฟืองภายนอกใช้พื้นที่ด้านนอกหัวสกรู ซึ่งอาจเกิดปัญหาได้เมื่อติดตั้งตัวยึดใกล้กับส่วนประกอบอื่น ภายในตัวเรือนแคบ หรือบนส่วนประกอบโลหะประทับตราขนาดกะทัดรัด DIN 6798J เก็บฟันล็อคไว้ภายในขอบวงแหวน ดังนั้นระยะห่างโดยรอบจึงยังค่อนข้างน้อย
  • ฟันภายในยังทำงานได้ดีใต้หัวสกรูซึ่งมีพื้นที่รองรับเพียงพอสำหรับเครื่องซักผ้า สำหรับการประกอบไฟฟ้าขนาดกะทัดรัด แผงอุปกรณ์ ชิ้นส่วนยานยนต์ และเครื่องจักรขนาดเบา สิ่งเหล่านี้สามารถทำให้ประเภท J ประกอบได้ง่ายกว่าการออกแบบฟันภายนอก
  • จุดสำคัญประการหนึ่งคือควรเลือกเครื่องซักผ้าตามหัวสปริงและพื้นผิวข้อต่อจริง เส้นผ่านศูนย์กลางภายนอกที่กะทัดรัดไม่ได้หมายความว่าหัวสกรูทุกตัวจะเหมาะสมโดยอัตโนมัติ แหวนรองต้องสัมผัสกับด้านล่างของศีรษะเพียงพอ และรูปทรงของฟันต้องเหมาะสมกับการใช้งาน

DIN 6798J เทียบกับการออกแบบแหวนรองหยักอื่นๆ

พิมพ์
ดิน 6798J
ดิน 6798A
ดิน 6797J
ดิน 6797A
ตำแหน่งฟัน อะไรเป็นตัวกำหนดทางเลือก? เหตุผลทั่วไปในการเลือก
เส้นรอบวงด้านใน หัวยึดและระยะห่างโดยรอบ ชุดประกอบขนาดกะทัดรัดที่ฟันภายนอกอาจเข้ามารบกวน
เส้นรอบวงด้านนอก พื้นที่ว่างรอบๆ ตัวยึด ฐานแบริ่งที่ใหญ่ขึ้นและพื้นที่ติดตั้งแบบเปิด
เส้นรอบวงด้านใน รูปทรงของหัวสกรูและข้อต่อ การจัดเรียงล็อคฟันภายในขนาดกะทัดรัด
เส้นรอบวงด้านนอก พื้นที่ผิวและระยะห่างโดยรอบ การล็อคฟันภายนอกบนพื้นผิวที่ค่อนข้างเปิด

ความแตกต่างที่มีประโยชน์ที่สุดเมื่อเลือกระหว่าง DIN 6798J และ DIN 6797J คือรูปทรงของแหวนรองและมาตรฐานที่เกี่ยวข้อง แทนที่จะเป็นเพียงคำว่า "ฟันภายใน" เมื่อเปลี่ยนชิ้นส่วนหนึ่งเป็นอีกชิ้นหนึ่ง ให้ตรวจสอบข้อกำหนดด้านขนาดที่แท้จริง เส้นผ่านศูนย์กลางของหัวตัวยึด และโปรไฟล์แหวนรอง แทนที่จะคิดว่าทั้งสองชิ้นส่วนสามารถใช้แทนกันได้

ในทำนองเดียวกัน ไม่ควรเลือก DIN 6798J เพียงเพราะว่าชุดประกอบมีขนาดเล็ก หากมีพื้นที่โดยรอบเพียงพอและต้องการพื้นที่สัมผัสที่ใหญ่ขึ้น การออกแบบฟันภายนอกอาจมีความเหมาะสมมากกว่า

ตัวเลือกวัสดุ

  • AISI 304 (A2) เป็นตัวเลือกอเนกประสงค์สำหรับเครื่องจักร อุปกรณ์ไฟฟ้า เครื่องใช้ไฟฟ้า และการใช้งานกลางแจ้งที่มีความต้านทานการกัดกร่อนปานกลางเพียงพอ
  • AISI 316 (A4) เหมาะกว่ากับการสัมผัสคลอไรด์ สภาพแวดล้อมทางทะเล อุปกรณ์เคมี และการชะล้างบ่อยครั้ง ปริมาณโมลิบดีนัมให้ความต้านทานต่อการกัดกร่อนเฉพาะจุดได้ดีกว่าเหล็กกล้าไร้สนิม 304
  • 65Mn เป็นตัวเลือกเหล็กสปริงสำหรับการใช้งานที่ความยืดหยุ่นและความแข็งแรงทางกลมีความสำคัญมากกว่าความต้านทานการกัดกร่อนของเหล็กกล้าไร้สนิม โดยทั่วไปจะพิจารณาถึงข้อต่อที่ได้รับแรงทางกลซึ่งมีการสั่นสะเทือนซ้ำๆ

การเลือกวัสดุควรคำนึงถึงทั้งแหวนรองและตัวยึดผสมพันธุ์ สำหรับชิ้นส่วนสเตนเลสสตีลที่สัมผัสกับความชื้นหรือสารที่มีฤทธิ์กัดกร่อน ควรพิจารณาการผสมผสานวัสดุข้อต่อที่สมบูรณ์แทนที่จะเลือกแหวนรองแยกกัน
การรักษาพื้นผิว

  • ธรรมดา: คงพื้นผิวสแตนเลสสีเงินตามธรรมชาติและรูปลักษณ์แบบโลหะ
  • ขัดเงา: ผิวสำเร็จที่สูงขึ้นสำหรับการใช้งานที่ไวต่อรูปลักษณ์
  • Passivated: ขจัดเหล็กที่ปราศจากพื้นผิวและเสริมฟิล์มพาสซีฟให้แข็งแรงเพื่อเพิ่มความทนทานต่อการกัดกร่อน
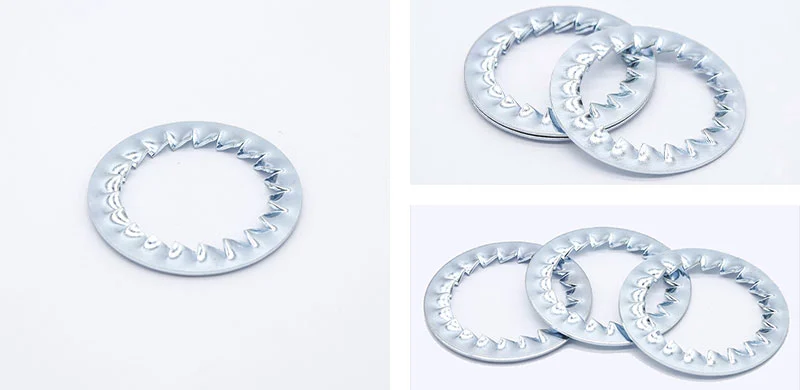
  • สังกะสีไตรวาเลนท์สีน้ำเงิน-ขาว: การชุบสังกะสีที่เป็นมิตรต่อสิ่งแวดล้อมโดยมีลักษณะเป็นสีฟ้า-ขาวสดใส สำหรับการป้องกันการกัดกร่อนทั่วไป
  • ออกไซด์สีดำ / ฟอสเฟต: พื้นผิวด้านสีเข้มที่ใช้กันทั่วไปในเครื่องจักรหรือในกรณีที่จำเป็นต้องมีลักษณะที่ไม่สะท้อนแสง
  • Eco Dacromet: การเคลือบสังกะสี-อะลูมิเนียมที่ปราศจากโครเมียม พร้อมความต้านทานการกัดกร่อนที่ดีสำหรับสภาพแวดล้อมกลางแจ้งหรือสภาพแวดล้อมที่มีความต้องการสูง
  • การรักษาพื้นผิวแบบพิเศษ: สามารถตกแต่งพื้นผิวแบบกำหนดเองได้ตามคำขอ กระบวนการและเวลานำได้รับการยืนยันเมื่อสอบถามรายละเอียดเพิ่มเติม
DIN 6798J Internal Serrated Lock Washers

การปรับแต่งและการควบคุมคุณภาพ

  • แหวนรอง DIN 6798J ผลิตโดยกระบวนการปั๊ม โดยมีเครื่องมือและพารามิเตอร์กระบวนการควบคุมตามขนาดแหวนรองและรูปทรงฟันที่ต้องการ สำหรับคำสั่งซื้อจำนวนมากหรือที่เกิดซ้ำ สามารถใช้เครื่องมือแบบก้าวหน้าเพื่อรักษาการขึ้นรูปที่สม่ำเสมอและปรับปรุงประสิทธิภาพการผลิต
  • Ningbo Yinzhou Zhenhua จัดการการออกแบบเครื่องมือและการบำรุงรักษา การปั๊ม การผลิตแม่พิมพ์แบบก้าวหน้า และการตัดเฉือนภายในการดำเนินการผลิตเดียวกัน ช่วยให้สามารถปฏิบัติตามข้อกำหนดด้านมิติหรือโปรไฟล์ฟันจากแบบของลูกค้าผ่านการสุ่มตัวอย่างและการผลิตเป็นชุดโดยไม่ต้องเปลี่ยนซัพพลายเออร์การผลิต
  • สำหรับโครงการ OEM ลูกค้าสามารถระบุเส้นผ่านศูนย์กลางภายใน เส้นผ่านศูนย์กลางภายนอก ความหนา โครงสร้างฟัน วัสดุ การรักษาพื้นผิว และบรรจุภัณฑ์ตามความต้องการในการประกอบ สามารถประเมินตัวอย่างก่อนการผลิตจำนวนมากได้
  • ระบบการจัดการคุณภาพ IATF 16949 ถูกนำไปใช้กับการผลิตและการควบคุมกระบวนการ โดยให้ความสำคัญกับความสม่ำเสมอของมิติและความสามารถในการตรวจสอบย้อนกลับของแบทช์

คำถามที่พบบ่อย

ไตรมาสที่ 1 เมื่อใดที่ฉันควรเลือกแหวนรองล็อคฟันปลาภายใน DIN 6798J แทนแหวนรองฟันเฟืองภายนอก

เลือก DIN 6798J เมื่อพื้นที่รอบๆ หัวสกรูถูกจำกัด และฟันปลาภายนอกอาจขยายไปยังส่วนประกอบที่อยู่ติดกันหรือคุณสมบัติการติดตั้ง การจัดเรียงฟันภายในช่วยให้ฟันล็อคอยู่ภายในขอบเขตของแหวนรอง
หากมีพื้นที่โดยรอบเพียงพอและพื้นที่สัมผัสด้านนอกที่ใหญ่ขึ้นมีความสำคัญมากกว่า การออกแบบฟันภายนอก เช่น DIN 6798A อาจคุ้มค่าที่จะพิจารณา

ไตรมาสที่ 2 DIN 6798J ใช้ได้กับหัวสกรูทุกประเภทหรือไม่

ไม่จำเป็น. หัวสกรูต้องมีหน้าสัมผัสตลับลูกปืนที่เหมาะสมกับแหวนรอง และขนาดของแหวนรองต้องตรงกับตัวยึด สำหรับสกรูขนาดเล็ก หัวเทเปอร์จม หรือตัวยึดที่มีรูปทรงพิเศษ ควรตรวจสอบเส้นผ่านศูนย์กลางของหัวจริงและรูปทรงด้านล่างก่อนสั่งซื้อ
สำหรับการผลิตแบบ OEM การระบุแบบสกรูหรือตัวอย่างเป็นวิธีที่ปลอดภัยที่สุดในการยืนยันการเลือกแหวนรอง

ไตรมาสที่ 3 จะเกิดอะไรขึ้นหากขันสกรูแน่นเกินไป?

แรงบิดที่มากเกินไปอาจทำให้ฟันปลาเรียบหรือผิดรูปและบีบอัดเครื่องซักผ้าอย่างถาวร เมื่อโปรไฟล์ฟันหรือลักษณะสปริงมีการเปลี่ยนแปลงอย่างมีนัยสำคัญ ประสิทธิภาพการล็อคแบบเดิมอาจไม่สามารถรักษาไว้ได้
ดังนั้นควรพิจารณาแรงบิดในการขันจากการออกแบบข้อต่อที่สมบูรณ์ รวมถึงเกรดของสกรู วัสดุผสมพันธุ์ และแรงยึดที่ต้องการ

ไตรมาสที่ 4 DIN 6798J สามารถใช้กับพื้นผิวที่ทาสีหรือเคลือบได้หรือไม่

ขึ้นอยู่กับการเคลือบและประสิทธิภาพการล็อคที่ต้องการ ฟันภายในจำเป็นต้องสร้างการมีส่วนร่วมทางกลที่เพียงพอกับพื้นผิวการผสมพันธุ์ การเคลือบที่หนา นุ่ม หรือเสียหายง่ายสามารถเปลี่ยนวิธีการยึดเกาะของฟัน และอาจส่งผลต่อพรีโหลดหรือการปกป้องพื้นผิว
สำหรับส่วนประกอบที่เคลือบ จะเป็นการดีกว่าที่จะประเมินแหวนรอง ความหนาของชั้นเคลือบ และสภาพการขันเข้าด้วยกัน แทนที่จะเลือกแหวนแยกกัน

คำถามที่ 5 DIN 6798J สามารถนำมาใช้ซ้ำได้หรือไม่

สำหรับการบำรุงรักษาการผลิตและข้อต่อที่ไวต่อการสั่นสะเทือน แนะนำให้เปลี่ยนใหม่หลังการถอดแยกชิ้นส่วน ฟันอาจฝังอยู่ในพื้นผิวผสมพันธุ์ระหว่างการขันครั้งแรก และโปรไฟล์ของฟันสามารถเปลี่ยนแปลงได้ในระหว่างการถอน
สำหรับการประกอบที่สำคัญ การใช้แหวนรองใหม่ช่วยให้สามารถคาดเดาสภาวะการล็อคได้มากขึ้น

คำถามที่ 6 คุณสามารถผลิต DIN 6798J ตามแบบได้หรือไม่

ใช่. ขนาดและข้อกำหนดการผลิตที่ไม่ได้มาตรฐานสามารถตรวจสอบได้จากแบบหรือตัวอย่างของลูกค้า การสอบถามอาจรวมถึงขนาดของเครื่องซักผ้า วัสดุ รูปทรงของฟัน การรักษาพื้นผิว ปริมาณ และข้อกำหนดด้านบรรจุภัณฑ์
สำหรับการใช้งานใหม่ การระบุข้อมูลจำเพาะของสกรูและวัสดุผสมพันธุ์ร่วมกับแบบแหวนรองทำให้การตรวจสอบทางวิศวกรรมมีความแม่นยำมากขึ้น

ขอใบเสนอราคา

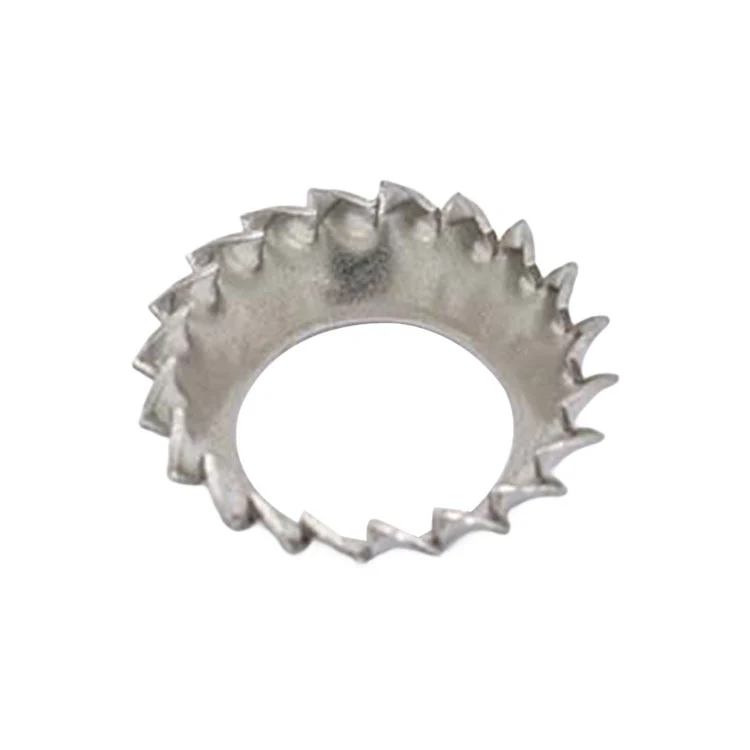
ส่งขนาด ปริมาณ และรูปวาดของคุณสำหรับแหวนรองล็อคเคาเตอร์ซิงค์ แล้วเราจะตอบกลับหลังจากยืนยันข้อกำหนดและเวลานำ
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา นโยบายความเป็นส่วนตัว
ปฏิเสธ ยอมรับ